Nalika aku weruh kerusakan permukaan sing katon, penyumbatan sing bola-bali, utawa kualitas produk sing ora konsisten ing Parallel Twin Screw Barrel For Extruder-ku, aku ngerti iki wektune kanggo nimbang panggantos. Deteksi awal ngirit biaya lan njaga produksi tetep lancar. Aku tansah mriksa Laras Sekrup Plastik Kembar, Sekrup Kembar Kerucut Sekrup Kembar, lan Laras Ekstruder Sekrup Kembar kanggo pratandha-pratandha peringatan iki.
Keausan sing berlebihan ing Laras Sekrup Kembar Paralel kanggo Extruder
Karusakan Permukaan sing Katon
Nalika aku mriksa awakku Laras Sekrup Kembar Paralel Kanggo Extruder, aku nggoleki tandha-tandha kerusakan permukaan sing jelas. Aku kerep ndeleng alur sing jero ing elemen sekrup, kadhangkala nganti 3 mm. Kerusakan mekanik sing parah ing permukaan njero laras langsung katon. Aku uga mriksa retakan ing pucuk poros sekrup lan kerusakan ing cincin segel visko. Kadhangkala, aku weruh getaran sing ora normal sadurunge kerusakan. Tandha-tandha peringatan iki ngandhani yen laras utawa sekrup bisa uga kudu diganti rauh.
- Kerusakan mekanik sing parah ing njero laras
- Alur jero ing elemen sekrup (nganti 3 mm)
- Jarak saka karusakan, kadhangkala nganti 26 mm
- Retakan ing pucuk poros sekrup utawa cincin visko-seal sing rusak
- Tingkat getaran sing ora biasa sadurunge kegagalan
Owah-owahan Diameter Laras
Aku tansah ngukur diameter laras kanggo mriksa apa ana sing aus. Standar industri nyaranake yen toleransi aus sing bisa ditampa kanggo laras yaiku antarane 0,1 lan 0,2 mm (0,004 nganti 0,008 inci). Yen aku ndeleng diametere wis owah ngluwihi watesan kasebut, aku ngerti laras kasebut wis aus. Iki referensi cepet:
| Komponen | Toleransi Keausan (mm) | Toleransi Keausan (inci) |
|---|---|---|
| Sekrup | 0.1 | 0.004 |
| Laras | 0.1 nganti 0.2 | 0,004 nganti 0,008 |
Tambah Jarak Sekrup-kanggo-Laras
Aku nggatekake banget celah antarane sekrup lan laras. Yen jarak iki saya gedhe, masalah bakal wiwit katon. Grafik ing ngisor iki nuduhake jarak maksimal sing disaranake kanggo macem-macem ukuran sekrup:
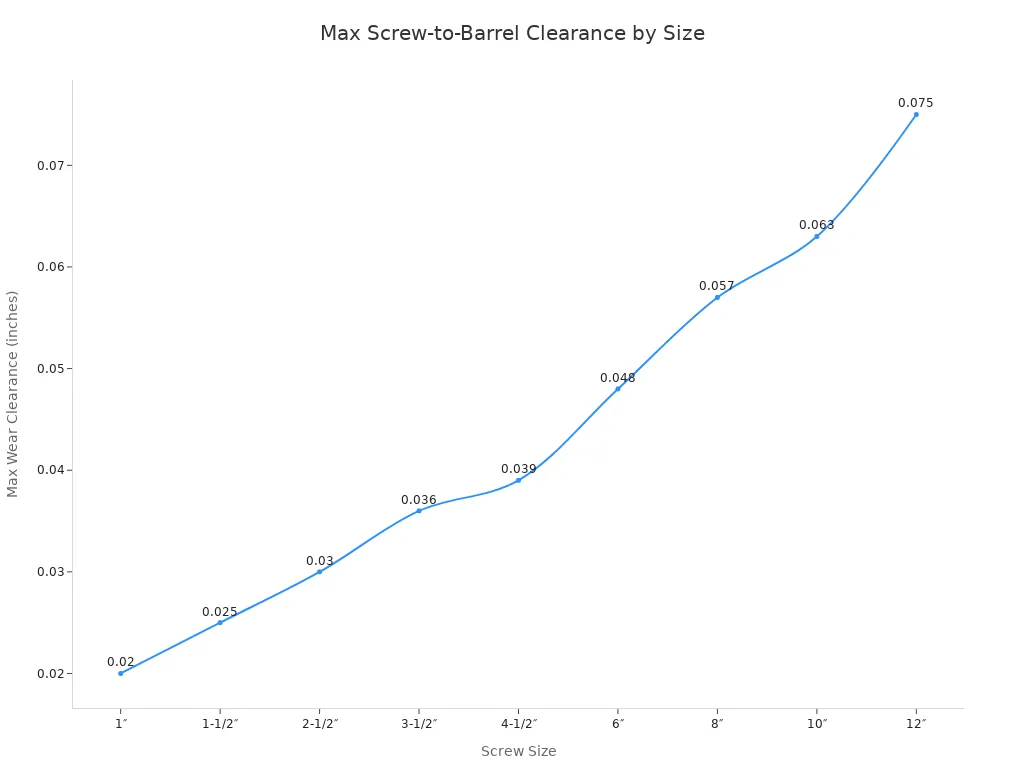
Nalika celah kasebut saya tambah, aku weruh luwih akeh aliran balik lan bocor plastik. Iki nyebabake tekanan lan volume fluktuasi. Plastik bisa kepanasen, sing ngrusak kualitas produk. Aku asring kudu nambah kecepatan mesin lan panggunaan energi mung kanggo ngimbangi. Celah cilik njaga kabeh tetep segel lan efisien, nanging celah gedhe nyebabake bocor lan output sing luwih murah. Yen aku ndeleng masalah iki, aku ngerti Laras Sekrup Kembar Paralel Kanggo Extruderku butuh perhatian.
Efisiensi Laras Sekrup Kembar Paralel sing Kurang kanggo Extruder
Tingkat Output sing luwih murah
Nalika kinerja extruderku mudhun, aku langsung nggatekake. Mesin kasebut ngasilake bahan sing luwih sithik sajrone wektu sing padha. Aku mriksa Laras Sekrup Kembar Paralel Kanggo Extruder kanggo tandha-tandha karusakan. Sekrup utawa tong sing wis rusak ngalangi obahe plastik. Iki tegese aku entuk produk sing wis rampung luwih sithik saben jam. Kadhangkala, aku weruh hopper tetep kebak luwih suwe tinimbang biasane. Iki ngandhani yen mesin ora bisa ngimbangi panjaluk.
Kualitas Produk sing Ora Konsisten
Aku tansah nggatekake owah-owahan ing kualitas produkku. Yen aku ndeleng permukaan sing kasar utawa bentuk sing ora rata, aku ngerti ana sing salah. Laras lan sekrup sing wis aus bisa nyebabake pencampuran sing ora apik lan leleh sing ora rata. Iki nyebabake masalah kaya retak leleh utawa tumpukan cetakan. Iki tabel sing nuduhake masalah kualitas produk umum sing ana gandhengane karo keausan laras:
| Masalah Kualitas Produk | Katrangan |
|---|---|
| Keausan lan Robek sing Keliwat | Nyebabake output sing mudhun, pencampuran sing ora konsisten, lan biaya perawatan sing tambah. |
| Retakan Leleh | Asilé yaiku permukaan kasar utawa ora rata, sing mengaruhi tampilan lan sifat mekanik. |
| Die Build-Up | Nyebabake kualitas permukaan sing kurang apik lan inkonsistensi dimensi amarga degradasi polimer. |
Nalika aku weruh masalah iki, aku ngerti iki wektune kanggo mriksa laras lan sekrup.
Konsumsi Energi sing Tambah
Aku nggatekake banget tagihan energiku. Nalika extruder nggunakake daya luwih akeh tinimbang sadurunge, aku ngerti efisiensi wis mudhun. Elemen sekrup sing wis aus meksa mesin supaya kerja luwih keras. Iki nambah panggunaan energi lan biaya. Aku tansah priksa sekrup lan laras nalika aku weruh lonjakan konsumsi energi. Ngganti bagean sing wis aus mbantu mulihake operasi sing optimal lan ngirit dhuwit.
Masalah Pangopènan lan Perbaikan sing Kerep
Penyumbatan utawa Macet sing Berulang
Aku kerep ngadhepi penyumbatan utawa macet ing extruder nalika sistem ora mlaku kanthi lancar. Ana sawetara faktor sing bisa nyebabake masalah iki:
- Mbalikke blok adonan kadhangkala nggawe zona tekanan dhuwur, sing nyebabake pemadatan lan penyumbatan.
- Jarak sing gedhe banget antarane sekrup lan laras ngidini materi mili mundur, nyebabake owah-owahan volume lan macet.
- Sekrup sing wis aus utawa goresan ing njero laras ngganggu proses pencampuran. Iki nyebabake partikel sing ora leleh lan kekandelan bahan sing ora rata.
- Yen desain sekrup ora cocog karo sifat materi, aku weruh kenaikan beban dadakan utawa malah stagnasi materi, sing bisa mungkasi produksi.
Nalika aku weruh masalah-masalah iki, aku ngerti pirantiku butuh perhatian.
Swara utawa Getaran sing Ora Biasa
Swara utawa getaran aneh mesthi narik kawigatenku nalika operasi. Swara-swara iki asring menehi tandha masalah sing luwih jero. Aku wis sinau kanggo ngati-ati ing ngisor iki:
| Jinis Gagal | Sebab | Kinerja |
|---|---|---|
| Bantalan rusak | Panggunaan jangka panjang, pelumasan sing kurang apik, kelebihan beban, utawa instalasi sing ora bener | Getaran lan swara sing tambah akeh, rotasi sekrup sing ora stabil, kemungkinan sekrup ora sejajar |
| Kerusakan girboks | Keausan, kurang pelumasan, kontaminasi lenga, utawa beban sing berlebihan | Swara gir, suhu oli dhuwur, efisiensi sing luwih murah, risiko gir rusak |
Kadhangkala, aku uga krungu swara aneh saka ora sejajar, bantalan sing rusak, utawa malah ana barang asing ing njero laras. Tandha-tandha iki ngandhani aku supaya mandheg lan mriksa Laras Sekrup Kembar Paralel Kanggo Extruder saiki uga.
Frekuensi Perbaikan sing Luwih Dhuwur
Nalika aku luwih kerep ndandani extruder, aku ngerti ana sing salah. Perbaikan sing kerep tegese Sistem iki wis rusak. Aku nglacak sepira kerepe aku ngganti bagean utawa ndandani sing macet. Yen jadwal ndandani dadi luwih cendhek, aku nimbang ngganti laras utawa sekrup. Iki mbantu aku ngindhari kegagalan sing luwih gedhe lan njaga lini produksiku tetep lancar.
Kebocoran utawa Kontaminasi Material ing Laras Sekrup Kembar Paralel kanggo Extruder
Tandha-tandha Kebocoran ing Sakubenge Laras
Nalika aku mbukak extruderku, aku mesthi priksa bocor ing sakubenge laras. Kebocoran bisa menehi tandha masalah sing luwih gedhe ing njero mesin. Aku kerep ndeleng blumbang cilik saka bahan cair cedhak port knalpot utawa ing sadawane sambungan laras. Kadhangkala, aku weruh ambune kobong utawa kumelun, sing nuduhake yen bahan kasebut metu saka papan sing ora kudune.
Ana sawetara masalah sing bisa nyebabake bocor iki:
- Aliran balik materi saka desain sekrup sing ora masuk akal
- Desain port utawa ventilasi sing ora apik sing njebak bahan cair
- Keausan mekanik sing nambah celah antarane sekrup lan laras
- Kontrol suhu sing ora bener, sing bisa dadi panas banget lan ngrusak laras
- Ngolah bahan abrasif utawa nglakokake mesin sajrone wektu sing suwe, sing nambah keausan
- Masalah pelumasan sing nambah gesekan lan nyebabake luwih akeh keausan
Nèk aku ndelok tandha-tandha iki, aku ngerti nèk Parallel Twin Screw Barrel For Extruder-ku kudu dideleng luwih cetha.
Kontaminan ing Produk Akhir
Aku tansah mriksa produk sing wis rampung kanggo tandha-tandha kontaminasi. Nalika tong wis rusak utawa rusak, aku asring ndeleng owah-owahan ing tampilan lan kekuwatan produk kasebut. Tabel ing ngisor iki nuduhake sawetara masalah umum lan kaya apa rupane:
| Masalah | Efek marang Kualitas Produk | Tandha-tandha Visual |
|---|---|---|
| Delaminasi Permukaan | Lapisan sing ringkih, ngelupas, utawa ngelupas | Ngelupas utawa ngelupas ing permukaan |
| Perubahan warna | Garis-garis warna, bercak-bercak abnormal, kekuatan berkurang | Garis-garis utawa bintik-bintik warna aneh |
| Tandha Splay | Bagean sing rapuh, tahan benturan sing kurang, tandha permukaan | Garis-garis keperakan utawa mendhung |
Nalika aku ndeleng cacat iki, aku ngerti yen kontaminasi utawa karusakan ing njero tong bisa uga dadi panyebabe. Aku tumindak cepet kanggo nyegah kerusakan luwih lanjut lan njaga produkku tetep ing standar sing dhuwur.
Tantangan Keusangan lan Kompatibilitas
Desain Laras sing Wis Ketinggalan Jaman
Aku kerep ndeleng extruder lawas kangelan kanggo ngimbangi panjaluk produksi anyar. Nalika aku nggunakake desain tong sing wis ketinggalan jaman, Aku weruh yen mesin iki ora bisa nangani bahan paling anyar utawa menehi efisiensi sing padha karo peralatan modern. Sajrone dasawarsa kepungkur, produsen wis nggawe perbaikan gedhe ing laras sekrup kembar paralel. Kemajuan iki mbantu aku ngolah luwih akeh jinis plastik lan aditif. Aku ngandelake desain paling anyar kanggo ningkatake output lan ningkatake kualitas produk. Iki tabel sing nuduhake sawetara owah-owahan sing paling penting:
| Kemajuan | Dampak marang Kinerja |
|---|---|
| Rentang pangolahan materi sing ditingkatake | Kemampuan kanggo ngolah bahan sing kentel banget lan kompleks |
| Tingkat output sing luwih dhuwur | Tingkat produksi sing luwih dhuwur dibandhingake karo ekstruder sekrup tunggal |
| Degradasi termal sing suda | Wektu panyimpenan sing luwih cendhek ndadékaké kualitas bahan sing luwih apik |
| Desain modular | Efisiensi pencampuran lan fleksibilitas operasional sing luwih apik |
Nalika aku mbandhingaké piranti lawasku karo fitur-fitur anyar iki, aku weruh sepira akèhé kekuranganku amarga ora nganyarke.
Ketidakcocokan karo Materi utawa Proses Anyar
Aku kerep kudu nggarap polimer utawa aditif anyar. Kadhangkala, Parallel Twin Screw Barrel For Extruder lawasku ora bisa nangani owah-owahan kasebut. Aku weruh pencampuran sing ora apik, leleh sing ora rata, utawa malah mesin macet. Laras sing luwih anyar nggunakake elemen sekrup modular lan kontrol suhu sing luwih apik. Fitur-fitur kasebut ngidini aku ngganti bahan utawa ngganti proses kanthi cepet. Yen larasku ora bisa ngimbangi, aku duwe risiko kelangan bisnis utawa ketinggalan pesaing. Aku tansah mriksa apa peralatanku cocog karo kabutuhan industri paling anyar sadurunge miwiti proyek anyar.
Tips Inspeksi lan Pemantauan kanggo Laras Sekrup Kembar Paralel kanggo Extruder
Pamriksaan Visual Rutin
Aku tansah miwiti dinaku kanthi mlaku-mlaku kanthi ati-ati ing sekitar extruderku. Aku nggoleki retakan ing laras utawa penyok ing pigura. Aku mriksa baut sing longgar lan langsung ngencengi kanggo nyegah getaran. Aku mesthekake sistem pelumasan kebak lan nggoleki kebocoran. Aku uga mriksa sistem pendingin kanggo ndeleng apa level lan aliran cairan pendingin wis bener. Aku mriksa kabeh sambungan listrik kanggo mesthekake yen wis aman lan ora rusak. Aku ndeleng sekrup kanggo tandha-tandha aus utawa rereget. Ujung penerbangan kudu tetep tajem, lan ora kena ana ruang sing akeh banget antarane sekrup lan laras. Yen aku ndeleng goresan utawa korosi ing njero laras, aku ndandani masalah kasebut sadurunge miwiti produksi.
Tips: Aku tansah ngatasi apa wae bocor ing selang utawa pipa cepet supaya ora kebuang materi.
Ngukur Keausan lan Toleransi
Aku nggunakake piranti presisi kanggo ngukur diameter laras lan jarak sekrup-ke-laras. Aku mbandhingake pangukuranku karo toleransi sing disaranake. Yen aku weruh diameter laras utawa celah wis dadi gedhe banget, aku ngerti iki wektune kanggo ngrancang pangopènan utawa panggantos. Aku nyimpen cathetan pangukuran iki supaya aku bisa ndeleng owah-owahan saka wektu ke wektu. Iki mbantu aku nemokake masalah luwih awal lan njaga supaya tetep aman. Laras Sekrup Kembar Paralel Kanggo Extruder mlaku kanthi lancar.
Pandhuan Produsen Konsultasi
Aku tansah maca pandhuan pabrikan sadurunge nggawe pangowahan apa wae. Pandhuan kasebut menehi toleransi, jadwal perawatan, lan langkah-langkah inspeksi sing bener. Aku nuruti saran kanggo ngresiki, nglumas, lan ngganti bagean. Yen aku duwe pitakon, aku ngontak pabrikan kanggo njaluk dhukungan. Iki mbantu aku nglindhungi peralatan lan njaga jalur produksiku aman.
Nggawe Keputusan Panggantos
Analisis Biaya-Manfaat
Nalika aku mutusake apa arep ngganti Parallel Twin Screw Barrel For Extruder, aku mesthi miwiti nganggo analisis biaya-manfaatAku nimbang sawetara faktor penting sing mengaruhi bathi. Aku pengin mesthekake yen investasiku mbayar ing jangka panjang. Iki tabel sing mbantu aku mbandhingake poin-poin utama:
| Faktor | Katrangan |
|---|---|
| Efisiensi Energi | Penghematan energi nyebabake pangurangan biaya jangka panjang, ningkatake daya saing ing industri kasebut. |
| Umur Peralatan | Desain sing kuwat lan komponen sing awet bisa ndawakake umur sekrup lan laras, saengga bisa ngurangi biaya panggantos. |
| Biaya Pangopènan | Pangopènan rutin bisa nyuda downtime lan nyegah perbaikan darurat sing larang, sing mengaruhi biaya sakabèhé. |
| Konsistensi Kualitas | Kualitas sing konsisten nyegah cacat produk lan masalah peraturan, sing bisa nyebabake biaya tambahan. |
| Efisiensi Operasional | Efisiensi sing luwih apik nyuda konsumsi energi lan nambah throughput, sing mengaruhi profitabilitas sakabèhé. |
Aku mriksa saben faktor lan takon marang awakku dhewe apa tong saiki wis nyukupi kabutuhanku. Yen aku weruh tagihan energi mundhak utawa perbaikan sing kerep, aku ngerti iki wektune kanggo tumindak. Kualitas produk sing konsisten uga penting. Yen aku weruh cacat, aku nimbang biaya penjualan sing ilang lan keluhan pelanggan. Kanthi nimbang poin-poin iki, aku nggawe keputusan sing cerdas kanggo bisnisku.
Panggantos Timing kanggo Nyilikake Downtime
Aku tansah ngrancang panggantiku supaya wektu downtime seminimal mungkin. Aku njadwalake kerja nalika periode produksi alon utawa wektu pangopènan. Wektu sing tepat mbantu aku ngindhari kerugian pendapatan lan njaga timku tetep produktif. Aku nggunakake tabel kanggo nglacak keuntungan saka perencanaan sing apik:
| Keuntungan | Pangurangan Persentase |
|---|---|
| Tingkat sampah | 12–18% |
| Biaya energi | 10% |
| Wektu mandheg | nganti 30% |
Nalika aku ngganti tong ing wektu sing tepat, aku weruh luwih sithik sampah lan biaya energi sing luwih murah. Timku ngrampungake proyek luwih cepet, lan produksi diwiwiti maneh kanthi cepet. Aku tansah komunikasi karo staf lan pemasokku kanggo mesthekake yen kabeh mlaku kanthi lancar. Wektu sing apik nglindhungi bathi lan nggawe pelangganku seneng.
Aku tansah nggatekake pratandha-pratandha iki ing atiku laras sekrup kembar paralel kanggo ekstruder:
- Aku ngawasi celah aus; perbaikan nganti 0.3mm, nanging aku ngganti larasé yèn celahé saya amba utawa lapisan nitridasiné gagal.
- Aku nimbang biaya ndandani karo biaya panggantos lan keausan trek supaya ora downtime.
- Aku mriksa pirantiku saben 500–1.000 jam.
- Pamriksaan rutin mbantu aku nemokake masalah luwih awal.
Pemantauan rutin njaga produksiku efisien lan ngirit dhuwit.
Pitakonan sing Sering Ditakoni
Sepira kerepe aku kudu mriksa laras sekrup kembar paralelku kanggo apa ana sing aus?
Aku mriksa larasku saben 500 nganti 1.000 jam operasi. Inspeksi rutin mbantu aku nemokake masalah luwih awal lan njaga extruderku tetep lancar.
Tips: Aku tansah nyathet asil pamriksaan kanggo referensi ing mangsa ngarep.
Pira jarak maksimal saka sekrup menyang laras sadurunge diganti?
Aku ngganti laras nalika celah sekrup-ke-laras ngluwihi 0,3 mm. Iki nyegah bocor lan njaga kualitas produk tetep dhuwur.
| Komponen | Jarak Maksimum (mm) |
|---|---|
| Sekrup-dadi-Laras | 0.3 |
Apa aku isa ndandani laras sing wis rusak tinimbang ngganti?
Aku ndandani kerusakan cilik nganti 0,3 mm. Yen lapisan nitriding gagal utawa kerusakan parah, aku milih ngganti supaya kinerjane luwih apik.

Wektu kiriman: 28 Agustus 2025