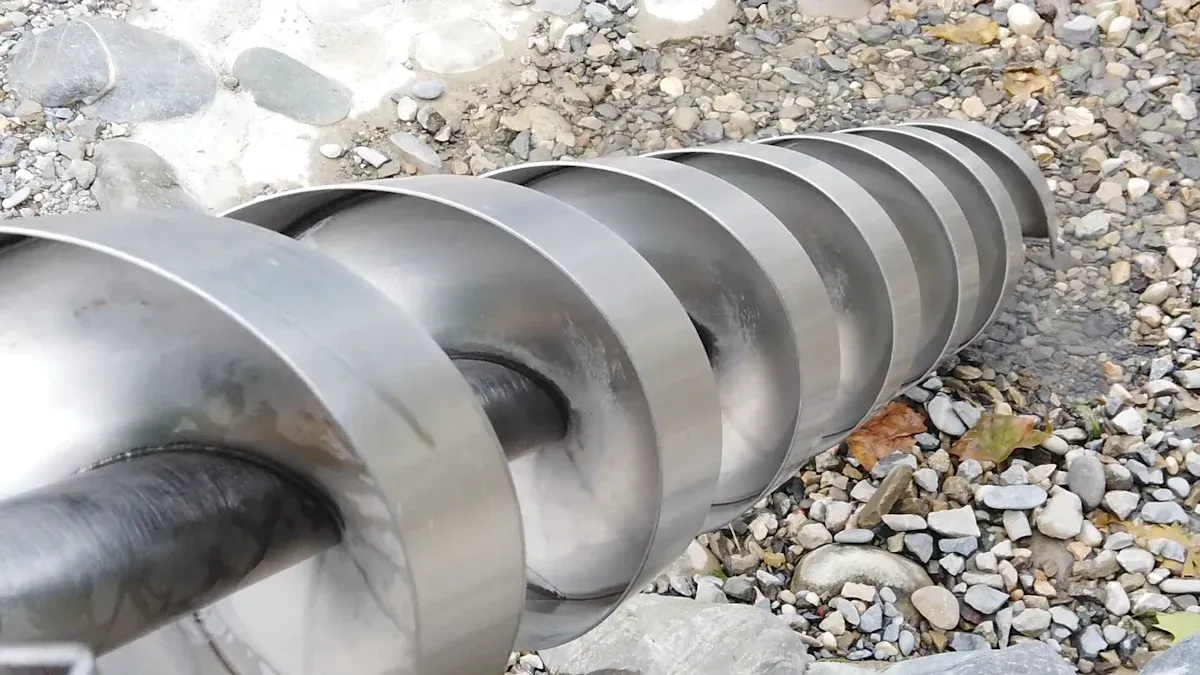
Laras sekrup cetakan injeksi plastik nduweni peran gedhe kanggo mbentuk kualitas leleh lan kecepatan produksi. Para insinyur fokus ing Laras Cetakan Injeksi desain kanggo ningkatake kinerja. Dheweke nggunakake bahan sing beda-beda kanggo Mesin Ekstruder Plastik Sekrup Tunggal lan Mesin Ekstrusi Sekrup TunggalSaben pilihan mbantu mesin ngolah plastik kanthi luwih apik.
Struktur lan Kinerja Laras Sekrup Cetakan Injeksi Plastik
Jinis Laras: Bimetalik vs. Integral
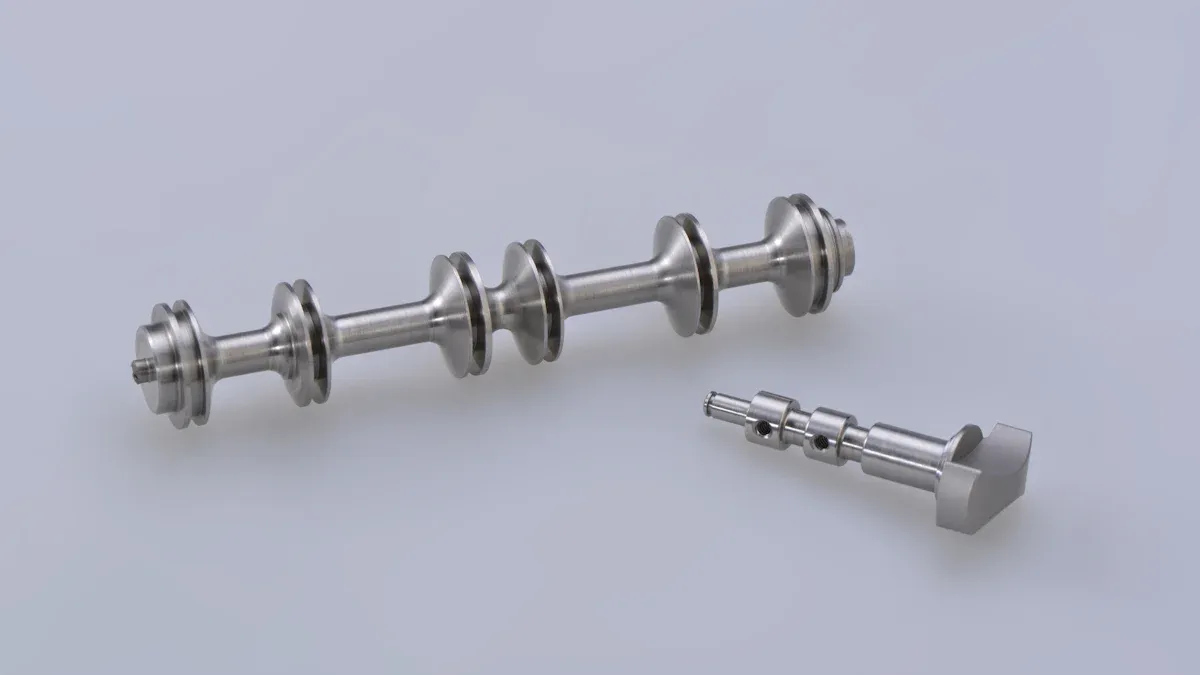
Milih jinis laras sing tepat bisa nggawe prabédan gedhé babagan carané Laras sekrup cetakan injeksi plastik kinerjane. Laras bimetalik nggunakake basis baja sing kuwat kanthi lapisan logam campuran sing kuwat ing njero. Desain iki ngirit bahan sing terkenal lan ngidini pabrikan mung ngganti lapisan sing wis aus, sing nggampangake perawatan lan biaya. Pas antarane lapisan lan laras kudu tepat supaya panas tetep mili kanthi lancar lan nyegah obah. Laras bimetalik bisa digunakake kanthi apik kanggo ngolah plastik abrasif utawa sing dikuatake amarga tahan aus lan luwih awet.
Laras integral digawe minangka potongan tunggal. Iki menehi presisi sing dhuwur lan distribusi panas sing rata ing sadawane laras. Iki nggampangake instalasi lan perawatan sistem pemanasan lan pendinginan. Nanging, dheweke butuh kontrol manufaktur sing ketat supaya kualitas tetep dhuwur. Nalika mbandhingake loro kasebut, laras integral nawakake perawatan sing gampang lan pemanasan sing seragam, dene laras bimetalik nyedhiyakake tahan aus sing luwih apik lan panggantos bagean sing luwih gampang.
| Aspek Kinerja | Laras Integral | Laras Bimetalik |
|---|---|---|
| Konstruksi | Presisi manufaktur dhuwur, siji potongan | Laras dasar nganggo bushing baja paduan sing bisa diganti |
| Distribusi Panas | Distribusi panas sing seragam ing sadawane sumbu laras | Konduksi panas tetep dijaga yen pas bushing wis tepat |
| Resistensi Aus | Ketahanan aus standar | Ketahanan aus sing luwih apik amarga lapisan baja paduan |
| Pangopènan | Instalasi lan pangopènan sistem pemanas/pendingin sing luwih gampang | Bushing sing bisa diganti nggampangake panggantos bagean |
| Panggunaan Materi | Mbutuhake presisi lan kualitas bahan sing luwih dhuwur | Ngirit bahan-bahan sing aji kanthi mung nggunakake baja paduan ing lapisan |
Tong bimetalik asring luwih awet tinimbang tong integral, utamane nalika ngolah bahan sing atos. Desaine nyuda downtime lan biaya panggantos, sing mbantu produksi tetep lancar.
Geometri Sekrup: Rasio L/D, Rasio Kompresi, lan Desain Penerbangan
Geometri saka sekrup ing njero laras sekrup cetakan injeksi plastik Mbentuk kepiye plastik leleh lan nyampur. Rasio L/D, sing mbandhingake dawa sekrup karo diametere, mengaruhi keseragaman lan pencampuran leleh. Sekrup sing luwih dawa (rasio L/D sing luwih dhuwur) menehi plastik luwih akeh wektu kanggo leleh lan nyampur, sing nambah kualitas produk. Nanging, yen sekrup kasebut kedawanen, bisa nyebabake degradasi termal, utamane karo plastik sing sensitif panas. Bahan kaya PVC lan POM mbutuhake sekrup sing luwih cendhek kanggo nyegah kerusakan, dene plastik sing diisi kaca utawa viskositas dhuwur entuk manfaat saka sekrup sing luwih dawa lan zona pencampuran sing dikuatake.
- Bahan kanthi stabilitas termal sing apik nggunakake sekrup sing luwih dawa kanggo pencampuran sing luwih apik.
- Plastik sing sensitif marang panas mbutuhake sekrup sing luwih cendhek utawa desain ulir khusus.
- Sekrup tujuan umum (L/D ~20:1) cocog karo plastik umum nanging bisa uga nuduhake variasi warna.
- Sekrup penghalang (L/D ~24:1) ningkatake pencampuran kanggo plastik sing dikuatake.
- Sekrup pamisah (L/D ~18:1) mbantu bahan sing sensitif marang panas supaya ora rusak.
- Sekrup pencampur (L/D ~22:1) nyedhiyakake leleh sing seragam kanggo plastik khusus.
Rasio kompresi ngukur sepira gedhene sekrup ngompres plastik. Plastik kanthi viskositas dhuwur mbutuhake rasio kompresi sing luwih dhuwur supaya bisa leleh lan nyampur kanthi apik. Nyetel rasio kompresi mbantu ngimbangi throughput lan kualitas produk. Produsen asring ngawasi lan ngoptimalake desain sekrup supaya cocog karo kabutuhan bahan kasebut.
Desain penerbangan sekrup uga penting. Sekrup sing dioptimalake sacara rheologis ningkatake kualitas leleh kanthi cocog karo prilaku aliran polimer. Sistem Pangiriman Leleh sing Dikontrol mbantu ngontrol suhu lan viskositas leleh, nyuda risiko degradasi. Sekrup pencampur lan sekrup penghalang dinamis nyedhiyakake leleh sing seragam lan nyegah titik mati, sing njaga plastik saka panas banget utawa owah warna.
Komposisi Bahan lan Perawatan Permukaan
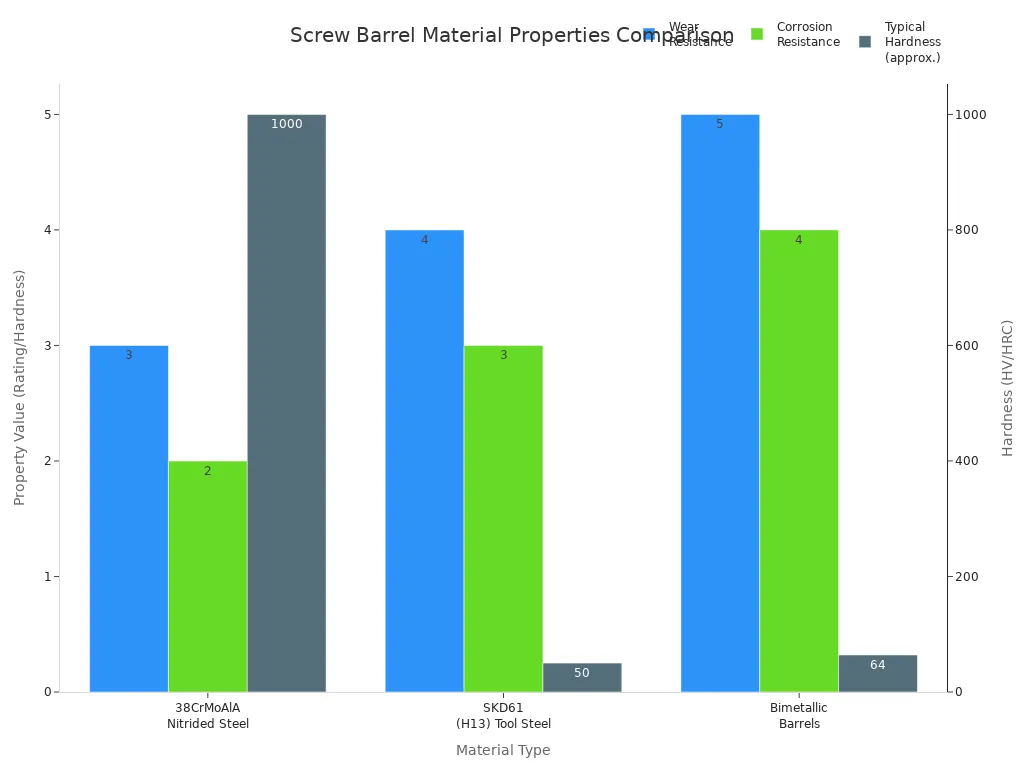
Bahan sing digunakake kanggo nggawe laras sekrup cetakan Injeksi Plastik mengaruhi daya tahan lan kinerjane. Baja nitrida nawakake kekerasan lan tahan aus sing apik kanggo plastik standar. Laras bimetalik nggabungake basis baja karo lapisan paduan, menehi tahan aus lan korosi sing apik banget kanggo plastik sing atos utawa diisi. Baja perkakas nyedhiyakake kekuatan lan tahan aus sing dhuwur kanggo lingkungan ekstrem.
| Jinis Bahan | Properti & Pro Utama | Kekurangan & Keterbatasan | Aplikasi Paling Apik |
|---|---|---|---|
| Baja Nitrida | Kekerasan permukaan dhuwur; tahan aus sing apik kanggo resin sing ora diisi; terjangkau | Tahan korosi sing kurang; ora cocog kanggo resin abrasif/kimia | Resin komoditas kaya ta polietilen, polipropilen |
| Laras Bimetalik | Lapisan baja kanthi lapisan paduan; tahan aus lan korosi sing apik banget; umur sing luwih dawa | Luwih larang; bisa uga kakehan kanggo panggunaan umum | Nilon isi kaca, ABS tahan api, PVC, polimer agresif |
| Paduan Berbasis Nikel | Tahan korosi sing luar biasa; apik kanggo resin tahan api lan halogenasi | Kurang atos tinimbang paduan berbasis wesi; tahan aus sing luwih murah | Polimer sing agresif sacara kimia |
| Paduan Berbasis Wesi | Kekerasan lan ketahanan aus sing unggul | Ketahanan korosi sing luwih murah tinimbang paduan berbasis nikel | Resin abrasif sing diisi akeh |
| Baja Perkakas | Kekerasan lan kekuatan sing luar biasa; tahan aus sing dhuwur | Regane larang; gampang korosi tanpa lapisan | Lingkungan aus ekstrem, aplikasi output dhuwur |
| Laras Berlapis Khusus | Lapisan kaya ta tungsten carbide utawa chrome plating ningkatake ketahanan aus lan korosi | Nambahake biaya lan kerumitan; adhesi lapisan beda-beda | Aplikasi resin khusus utawa agresif |
Perawatan permukaan kaya nitridasi lan pelapisan krom nambah resistensi aus lan umur. Nitridasi bisa nggandakake utawa ngtikel kaping pindho umur layanan sekrup lan laras. Pelapisan krom nambah kekerasan lan resistensi korosi, nanging nitridasi asring luwih apik ing kahanan abrasif. Penyemprotan molibdenum sing digabungake karo nitridasi menehi perlindungan sing luwih akeh. Operasi lan perawatan sing tepat mbantu ngoptimalake keuntungan kasebut.
Desain Port Panganan lan Ventilasi
Desain port pangumpan ngontrol kepiye plastik mlebu ing laras. Kontrol suhu sing apik ing port pangumpan njaga viskositas bahan tetep stabil, sing mbantu njaga aliran lan pangumpan sing konsisten. Loader vakum lan penerima hopper mesthekake yen bahan obah kanthi lancar menyang mesin, nyuda kontaminasi lan tumpahan. Setelan iki njaga kualitas produksi tetep dhuwur lan pangumpan sing konsisten.
- Vacuum loader dipasang langsung ing tenggorokan mesin, ngurangi kontaminasi.
- Panampa hopper nggunakake gravitasi kanggo menehi umpan materi, saengga nggampangake proses kasebut.
Desain ventilasi uga nduweni peran penting. Sekrup ventilasi duwe zona khusus sing mbusak kelembapan lan volatil sajrone proses. Iki penting kanggo bahan higroskopis lan plastik daur ulang. Port ventilasi ngidini gas lan kelembapan metu, nyegah cacat lan njaga kualitas ekstrusi tetep dhuwur.
Tips: Desain port pangonan lan ventilasi sing tepat mbantu njaga produksi sing stabil lan ningkatake kualitas produk, utamane nalika nggarap plastik daur ulang utawa sensitif.
Asil Kinerja Desain Laras Sekrup Cetakan Injeksi Plastik
Kualitas Leleh lan Homogenitas
Laras sekrup cetakan Injeksi Plastik sing dirancang kanthi apik mbantu nggawe leleh sing alus lan rata. Geometri sekrup, kalebu rasio kompresi lan wujud zona-zonane, ngontrol kepiye pelet plastik leleh lan nyampur. Nalika rasio kompresi cocog karo materi, leleh mili kanthi rata. Iki nyuda masalah kaya tandha splay utawa leleh sing ora lengkap. Ing zona pakan Ngobahake lan anget pelet, zona kompresi nglelehke lan mencet bahan, lan zona pangukuran mesthekake yen leleh rata. Fitur kaya ambane saluran lan bagean pencampuran mbantu sekrup manasi lan nyampur plastik. Sekrup penghalang bisa misahake plastik padat lan leleh, saengga leleh luwih efisien lan ngirit energi.
Nalika lelehane rata, produk pungkasan katon luwih apik lan luwih apik. Pencampuran sing kurang apik bisa nyebabake garis-garis warna, titik sing ringkih, utawa owah-owahan ukuran bagean. Homogenitas leleh sing apik tegese cacat sing luwih sithik lan bagean sing luwih dipercaya. Operator uga bisa nggunakake sensor kanggo ngawasi kualitas leleh lan nyetel setelan kanggo asil sing luwih apik.
- Campuran leleh sing ora apik nyebabake garis-garis warna lan titik-titik sing ringkih.
- Kualitas leleh sing apik ndadékaké ukuran lan kekuatan bagean sing konsisten.
- Kualitas leleh gumantung saka suhu laras, kecepatan sekrup, lan tekanan balik.
Cathetan: Njaga suhu leleh tetep stabil lan cocogake desain sekrup karo jinis plastik mbantu nyegah cacat lan njaga kualitas produk tetep dhuwur.
Efisiensi Pencampuran lan Wektu Siklus
Efisiensi pencampuran gumantung saka wujud lan fitur khusus sekrup kasebut. Nalika sekrup muter, plastik kasebut bakal dipencet lan dilipat, saengga dadi kuwat. gaya geserNyampur bagean cedhak pucuk, kaya pin utawa lapisan penghalang, mbantu nyampur leleh. Tindakan iki nyebar warna lan aditif kanthi rata, saengga bagean pungkasan katon alus lan seragam. Sekrup penghalang nggunakake lapisan kapindho kanggo misahake plastik sing leleh saka potongan padat, nyepetake leleh lan nyegah bongkahan sing durung leleh.
- Geometri sekrup ngontrol kepiye pelet obah, leleh, lan nyampur.
- Nyawiji bagean nggawe gerakan muter, nyampur luwih saka 95% saka materi kasebut kanthi cepet.
- Sekrup penghalang lan desain khusus mbantu nyebarake warna lan aditif.
Efisiensi pencampuran uga mengaruhi wektu siklus. Leleh sing luwih cepet lan luwih rata tegese mesin bisa mbukak luwih akeh siklus sajrone wektu sing luwih cendhak. Nggunakake sekrup penghalang, sekrup diameter sing luwih gedhe, utawa alur sing luwih jero nambah kecepatan plastisisasi. Ningkatake kecepatan sekrup (nalika aman kanggo bahan) lan nyuda tekanan balik uga bisa nyepetake wektu siklus. Sistem pemanasan lan pendinginan sing luwih canggih njaga laras ing suhu sing tepat, mbantu bagean luwih cepet adhem lan njaga produksi tetep obah.
- Desain laras sekrup sing dioptimalake nyegah penyumbatan lan penundaan.
- Sistem pemanasan lan pendinginan sing presisi mbantu bagean-bagean dadi atos kanthi cepet.
- Bahan lan lapisan sing awet nyuda downtime kanggo ndandani.
Resistensi lan Pangopènan Aus
Keausan minangka masalah gedhe kanggo saben laras sekrup cetakan Injeksi Plastik. Pengisi abrasif, plastik korosif, lan produksi sing dawa bisa ngrusak sekrup lan laras. Jinis keausan sing umum kalebu keausan perekat, keausan abrasif, lan korosi. Contone, keausan abrasif kedadeyan nalika pengisi atos kaya serat kaca nggesek logam. Keausan korosif asale saka bahan kimia ing plastik kaya PVC.
| Mekanisme Pakai | Katrangan | Strategi Mitigasi Desain |
|---|---|---|
| Perekat sing Digunakake | Permukaan logam kontak lan transfer materi. | Gunakna paduan paduan keras, priksa skoring, lan priksa kompatibilitas bahan. |
| Abrasif Wear | Tindakan geser saka pelet utawa pengisi. | Gunakna logam campuran atos, aja nganggo bahan pengisi abrasif, lan jaga supaya bahan baku tetep resik. |
| Keausan Korosif | Serangan kimia saka plastik tartamtu. | Gunakake bahan sing tahan korosi, aja nganggo bahan kimia sing atos. |
| Masalah Penyelarasan | Ora sejajar nyebabake gesekan lan karusakan sing ora rata. | Priksa manawa lurus lan selaras kanthi bener. |
Pilihan bahan lan perawatan permukaan nggawe bedane gedhe. Nitriding cair nambah kekerasan permukaan lan tahan aus. Tong bimetalik nganggo lapisan khusus luwih awet, utamane kanggo plastik sing atos. Inspeksi rutin lan perawatan pencegahan, kaya ngresiki lan mriksa keselarasan, mbantu nemokake masalah luwih awal. Lapisan canggih lan bahan anyar bisa ngluwihi umur tong nganti 40%, nyuda biaya perawatan lan nyuda downtime.
- Frekuensi pangopènan gumantung saka bahan laras lan lapisan.
- Pangopènan pencegahan lan inspeksi rutin ndawakake umur laras.
- Perawatan permukaan sing luwih maju nyuda perbaikan lan panggantos.
Adaptasi kanggo Maneka Bahan lan Aplikasi
Desain laras sekrup sing fleksibel ngidini produsen ngolah maneka warna plastik. Geometri sekrup, kayata dawa, pitch, lan ambane saluran, bisa diganti supaya cocog karo macem-macem bahan. Sekrup tujuan umum, penghalang, lan pencampuran saben-saben paling apik digunakake karo plastik tartamtu. Sistem pendingin, kaya saluran banyu, njaga laras ing suhu sing tepat kanggo saben bahan.
- Desain lan geometri sekrup cocokake plastik sing beda-beda.
- Sistem pendingin nyegah panas banget.
- Paduan lan lapisan kekuatan dhuwur bisa nangani kahanan sing angel.
Desain sing bisa diadaptasi uga nggampangake ngalih antarane proyek. Fitur kaya adaptor pedhot cepet lan pendorong sekrup mbantu operator ngganti sekrup kanthi cepet. Kontrol proses adaptif nggunakake sensor lan pembelajaran mesin kanggo nyetel setelan kanthi wektu nyata. Iki nyuda pangowahan manual lan nyepetake pangowahan, saengga produksi bisa ngalih saka siji bahan utawa produk menyang bahan liyane kanthi wektu mudhun sing luwih sithik.
Tips: Desain laras sekrup sing bisa diadaptasi mbantu pabrik nangani maneka warna plastik lan ngganti proyek kanthi cepet, saengga produksi tetep fleksibel lan efisien.
Ngatasi Masalah Kinerja Umum
Sanajan nganggo desain sing paling apik, masalah isih bisa kedadeyan. Masalah umum kalebu keausan sing berlebihan, masalah suhu, penyumbatan, gangguan, lan kesalahan pencampuran warna. Saben masalah nduweni panyebab lan solusi dhewe-dhewe.
| Masalah Kinerja | Katrangan lan Gejala | Sebab lan Solusi |
|---|---|---|
| Keausan sing berlebihan | Kebocoran materi, kualitas kurang apik, suhu dhuwur, swara banter | Gunakake tong bimetal, paduan hardfacing, reresik rutin, lan perataan sing bener |
| Regulasi Suhu | Perubahan warna, gosong, gelembung, bengkok | Bagi laras dadi zona, gunakake sensor, pemanasan bertahap, jaket insulasi |
| Penyumbatan lan Penumpukan | Tekanan dhuwur, aliran ora apik, bintik-bintik ireng | Resikna nganggo senyawa purge, kecepatan sekrup sing tepat, segel laras nalika downtime |
| Swara utawa Getaran | Swara banter, getaran, gesekan | Priksa alignment, bantalan, gunakake redaman getaran, isolasi komponen |
| Campuran/Kontaminasi Warna | Garis-garis warna, corak sing ora konsisten, kontaminasi | Gunakake senyawa pembersih, reresik rutin, optimalake desain sekrup, segel mesin nalika mati |
Operator bisa ngatasi akeh masalah kanthi ngetutake sawetara langkah penting:
- Optimalake konfigurasi sekrup lan zona suhu laras.
- Monitor lan atur suhu lan kecepatan sekrup.
- Kalibrasi pengumpan lan nyegah bahan sing nyangkut.
- Priksa sekrup lan laras saka karusakan, utamane ing area sing tekanan dhuwur.
- Gunakake pangopènan prediktif kanggo ngrancang perbaikan lan nyuda downtime.
- Simpen sekrup cadangan lan mung direnovasi kaping pirang-pirang.
- Latih operator supaya nemokake tandha-tandha peringatan dini.
Cathetan: Reresik rutin, pelumasan sing tepat, lan pemantauan sing ati-ati mbantu njaga laras sekrup cetakan Injeksi Plastik supaya bisa mlaku kanthi lancar lan ndawakake umure.
Ngoptimalake struktur laras sekrup cetakan Injeksi Plastik ningkatake kualitas leleh lan umur peralatan. Nalika produsen milih jinis laras tengen, geometri sekrup, lan bahan, dheweke ndeleng aliran sing luwih lancar, pencampuran sing luwih apik, lan cacat sing luwih sithik. Pangopènan rutin, kalebu reresik lan inspeksi, njaga mesin tetep mlaku kanthi efisien lan nyuda biaya.
Pitakonan sing Sering Ditakoni
Apa kaluwihan utama saka laras sekrup bimetal?
Laras bimetalik tahan aus saka plastik sing atos. Laras iki luwih awet lan nyuda wektu henti kanggo perawatan.
Sepira kerepe operator kudu mriksa laras sekrup?
Operator kudu mriksa laras sekrup saben sasi. Inspeksi rutin mbantu deteksi kerusakan luwih awal lan njaga mesin tetep lancar.
Apa siji laras sekrup bisa digunakake karo pirang-pirang jinis plastik?
| Tipe Laras | Kemampuan adaptasi |
|---|---|
| Tujuan Umum | Apik |
| Alangan | Apik banget |
| Nyampur | Apik banget |
Laras sing dirancang kanthi apik bisa nangani akeh plastik, nanging sawetara bahan mbutuhake fitur khusus.

Wektu kiriman: 25 Agustus 2025